 方案中心
 全國服務熱線 400-889-8282

公司訊息
23 Sep
保養丨日本「兄弟」加工中心長假前後的保養
長假前後,做好設備的維護保養非常重要,在停產的這段時間前,需注意機床的保養與備份參數,以免在長假過後,設備無法正常啟動,影響正常生產。
在此,簡單介紹一些長假前兄弟機床保養的方法,希望對大家有所幫助:
一、關於使用兄弟機床客戶長時間停機的注意事項提醒!
1、徹底清潔機床內外鈑金及X、Y、Z軸蓋板裡的切屑,並將有切削液的地方擦乾淨,防止有水分蓋板生銹。同時清潔各散熱風扇裡面的污垢。
2、如果設置是手動打油方式,請按電櫃背門上標示牌,使用規定型號的油脂,為各軸添加潤滑脂。然後全行程移動各軸,讓絲杆和導軌表面充分佈滿潤滑脂。完成後,將X、Y、Z軸停留在機床中央位置。(防止工作臺停在其他位置,造成重量偏置,停久了機床負重不均勻。)
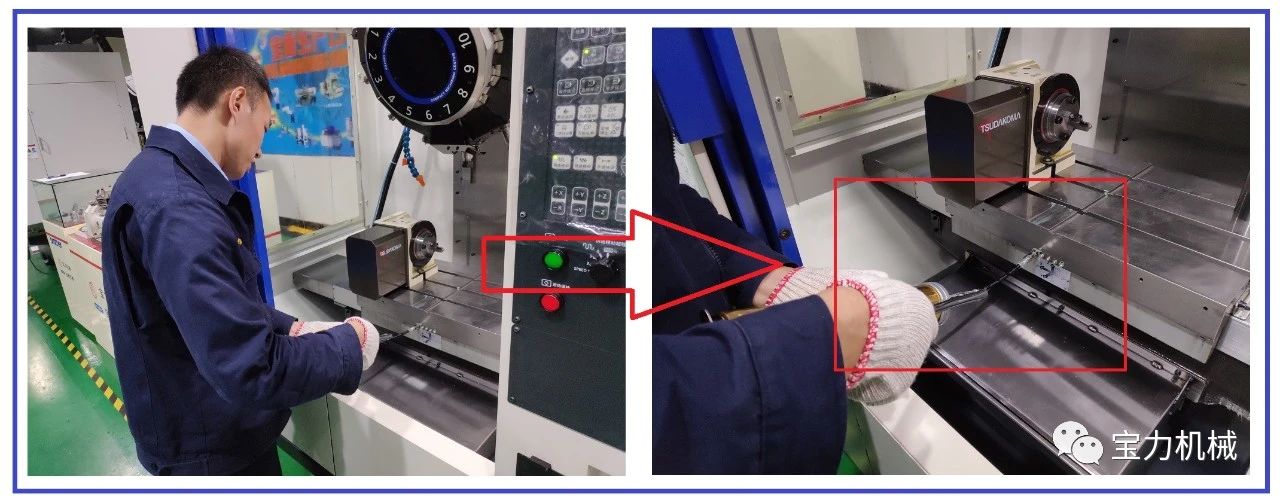
▲ 手動添加潤滑脂
3、請勿在主軸內留有刀柄,如果在主軸及刀柄的接觸錐面上有殘留切削液,刀柄錐面和主軸錐面有粘著的可能。
應取下刀柄,清潔主軸錐面。在刀柄及主軸錐面均勻塗抹防銹油。
4、工作臺表面及夾具表面容易生銹,要塗抹防銹油、潤滑脂。
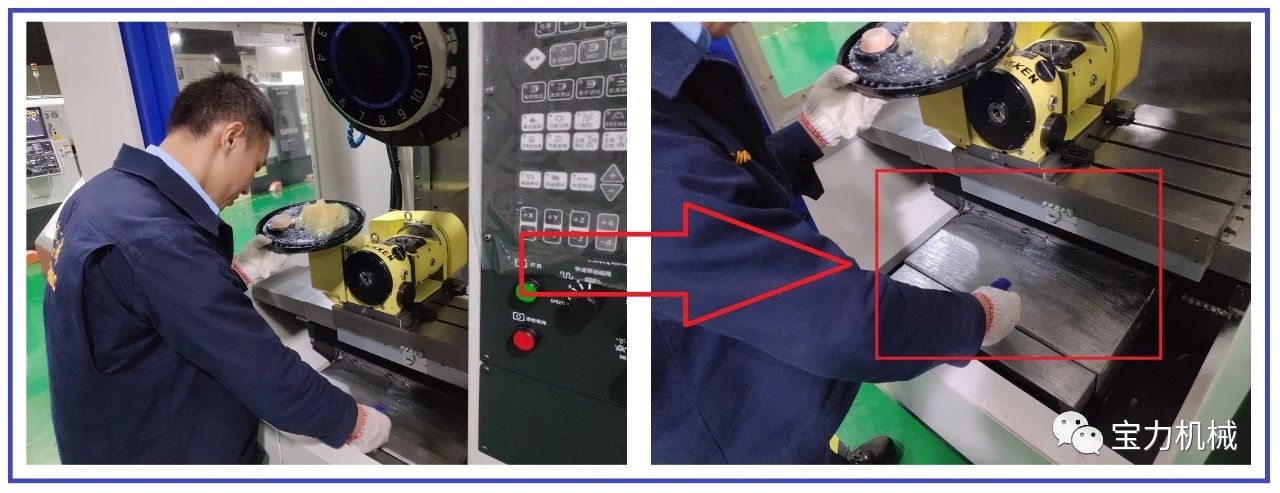
▲ 工作臺表面塗抹防銹油、潤滑脂
5、要檢查確認顯示幕是否有提示電池圖示。如果有電池圖示,請儘快更換電池。如果沒有及時更換電池,在長時間斷電後再次啟動時, 可能導致加工程式、機床參數等資料可能會遺失。更換電池時請確認插入方向是否有誤,接觸是否不良。對於使用過1年的機床,必須每年長假前更換電池。
請在設備帶電的情況下更換電池,以避免斷電造成存儲資料遺失。
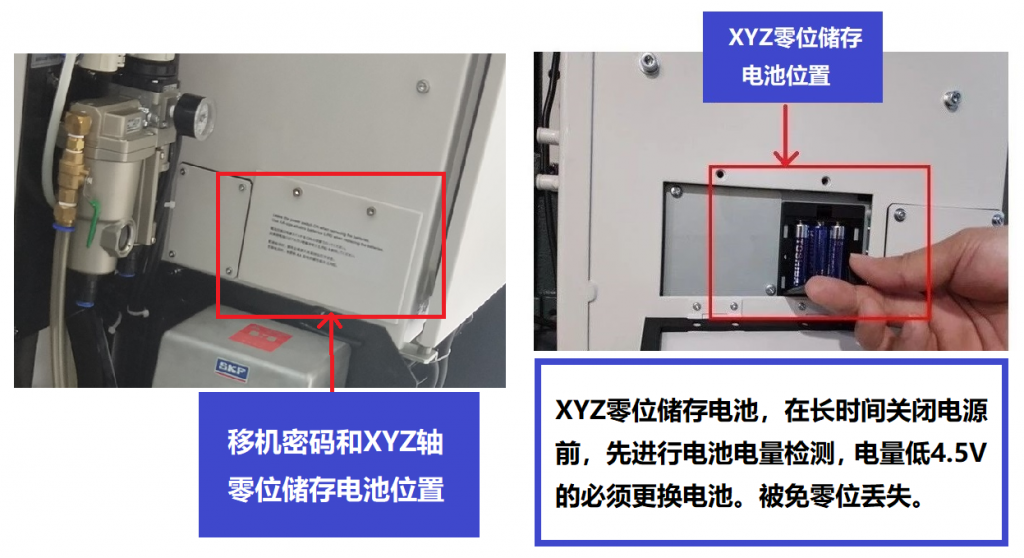
▲ 更換電池位置( XYZ零位元儲存電池位置)
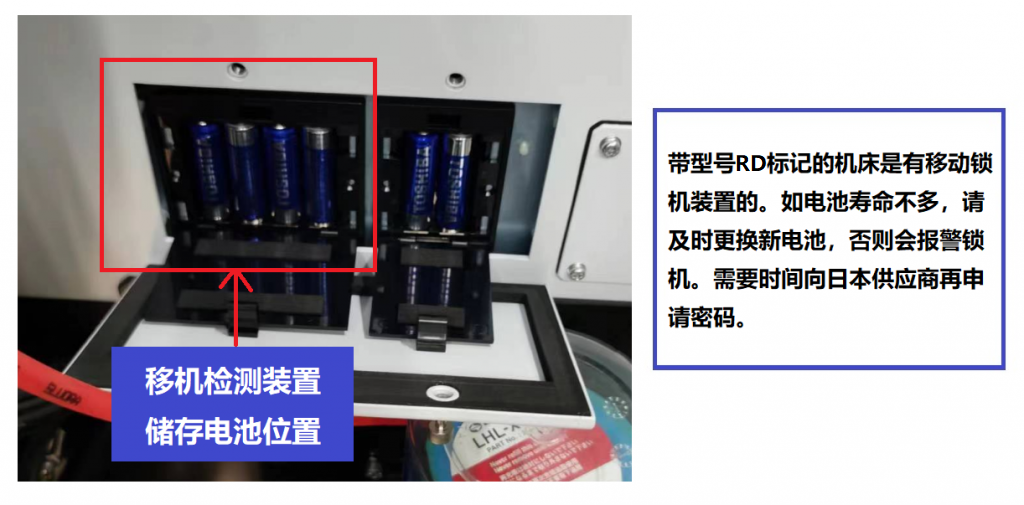
▲ 更換電池位置( 移機檢測裝置儲存電池位置)
6、如果擔心加工程式,機床參數等資料丟失,請備份所需內容後保存到電腦或U盤內。
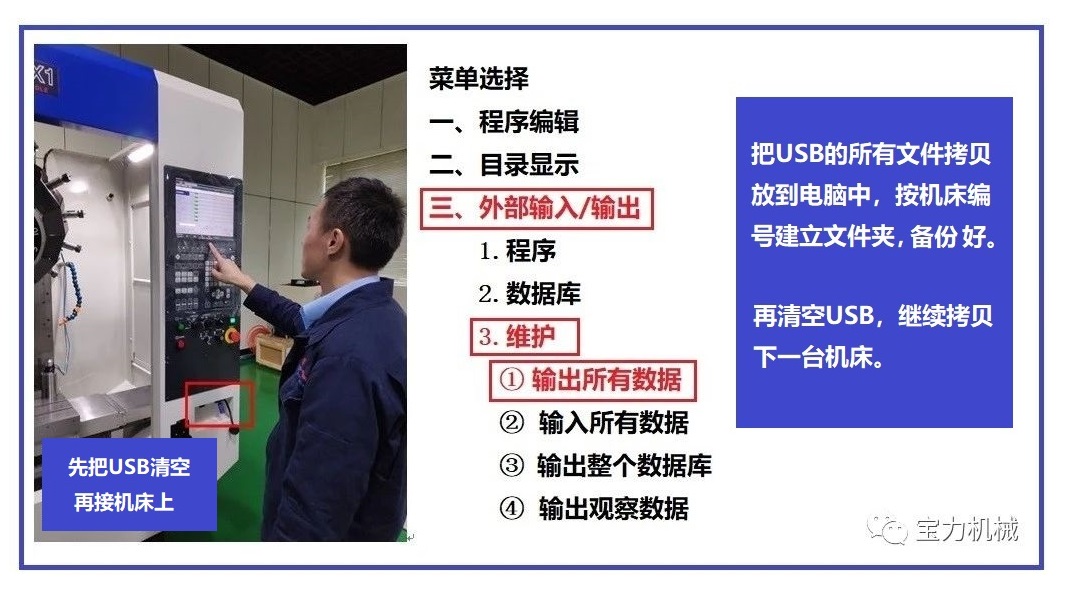
▲ 資料備份流程如上B00 和C00 系統備份方法一樣
D00機床參數備份流程,參閱視頻步驟
|
|
7、清除冷卻箱內的切屑後,請考慮冷卻液的保存方法。(吸出所有冷卻液及確認冷卻液的濃度,PH值)
機床完成清潔後,把Z軸回到機床零點,X軸、Y軸回到行程中間(例如:X-250/-350,Y-200)
8、主軸錐柄吹氣功能的機型,將加工室清掃乾淨後,請將機器的空氣總閥關閉。
M140,M200-M300系列機床的,需要在加工完成1小時後,做好清潔保養才可關閉總氣。
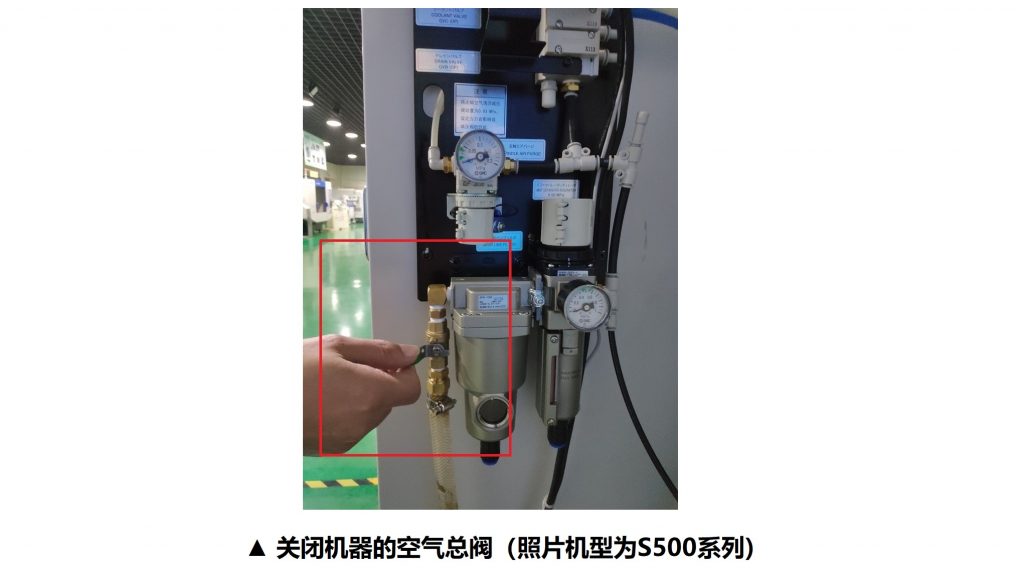
▲ 關閉機器的空氣總閥(照片機型為S500系列)
9、兄弟機型的自動換刀結構內部也有常壓吹氣的功能,此功能是防止切削液乾燥後導致旋轉部分粘連。將加工室清掃乾淨後,請將機器的空氣總閥關閉。
10、請將機器上安裝的水份篩檢程式內的積水排出後關閉總氣閥。
二、關於長期停機後,機器再通電時各項需要確認的事項,請避免馬上用最高速度開動已長時間停止的機器。
1、先用手動狀態,慢速移動各軸。確認正常後,在自動模式下,用慢速度(15分鐘以上)移動全行程。
2、進行主軸磨合運轉,從100回轉開始,逐步提高到最高轉速 。然後,慢慢地降到100轉(此磨合運轉過程請運行15分鐘以上)。
3、請確認裝配在主軸馬達、控制箱內外、控制箱上的再生電阻箱上的各冷卻排氣扇是否運作正常。
4、請將冷卻液在機器內迴圈後,確認冷卻液箱的各項指標(濃度,ph值,有否變質?)
• 如是加工鎂合金的機床冷卻液特別留意問廠家使用預防鎂結晶的專業冷卻液和注意水質。
5、請確認機床水準是否符合要求。如條件允許,請確認機床各項精度要求是否合格。首件加工時,請慢速確認座標走位。
6、確定每個刀爪兩邊卡刀的銷釘是否活動正常,確保無卡滯或磨損情況,然後把需要刀具正確安裝到刀庫。
7、檢查加工程式 及刀具資料,工件零點都正常,單步慢速調試好首件產品後,才全自動運行。
寶力專業服務工程師團隊、隨時為您提供專業服務
「寶力集團」成立至今近半個世紀,在機械設備行業憑藉自身強大實力樹立了良好口碑。我司還配備強大的技術服務團隊,可為有需要的客戶提供技術支援和專業的售前售後服務。寶力全國服務熱線400-889-8282,我們熱誠期待您的來電!
如有需要歡迎來電來函查詢
電郵:main@protechnic.com.hk
全國服務熱線:400-889-8282
售後服務熱線:
852-2424 2728
0769-8538 9897
 返回公司訊息