 方案中心
 全國服務熱線 400-889-8282

科技天地
『兄弟』,你攻絲有多厲害!
大家在用CNC做鑽攻時,有沒遇上以下的困擾?
|
|
|
|
|
|
究竟「兄弟」攻絲有多厲害!
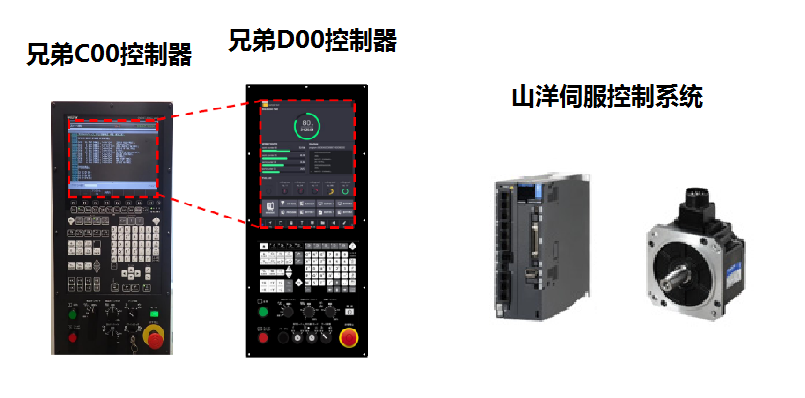
| 「兄弟」作為鑽攻中心的鼻祖,積累30多年的經驗,設備性能一直站在世界前列。 要發展就不能被卡膊子,「兄弟」一直堅持自主研發控制系統,目前最新的SPEEDO系列中,系統是C00及D00,伺服系統(功放及電機) 則採用山洋電器。 |
 IPM馬達+高效伺服系統 è 效率優勢★超高速攻絲加工
- 主軸高加減速
- 世界一流攻絲轉速8000rpm
- 主軸正反轉無停頓
- Z軸極限加速度2G
- Z快進56mm/min
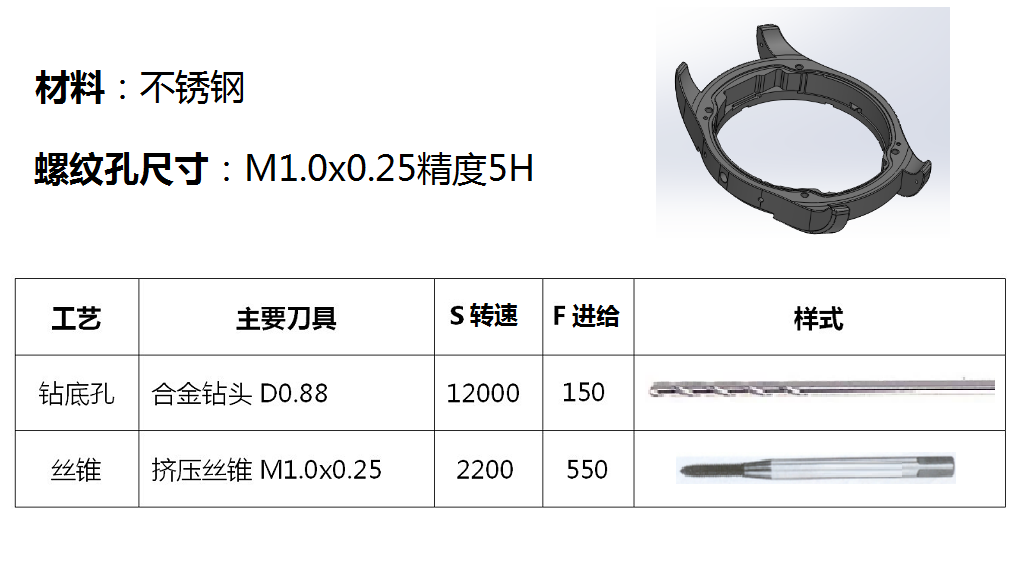
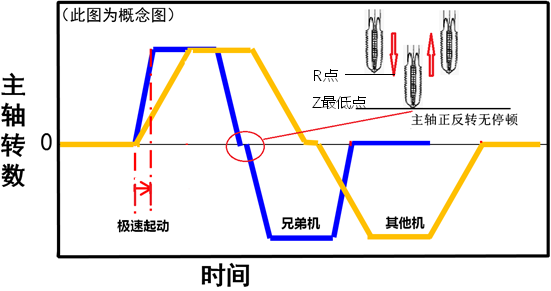 「兄弟」攻絲採用同步攻絲方式,不須購買昂貴的浮動刀柄。主軸跟Z軸完全同步,保證一轉一螺距。最細能做到M0.8 螺紋孔,最大能做M39x4。其攻絲效率及精度,早已得到鐘表行業及汽配等行業認可。 案例1:高級表殼底孔
 專用指令集
獨有攻絲專用指令集G77/G78/G277/G278,大大提高編程及生產效率。一句指令可以包含以下多種功能:
|
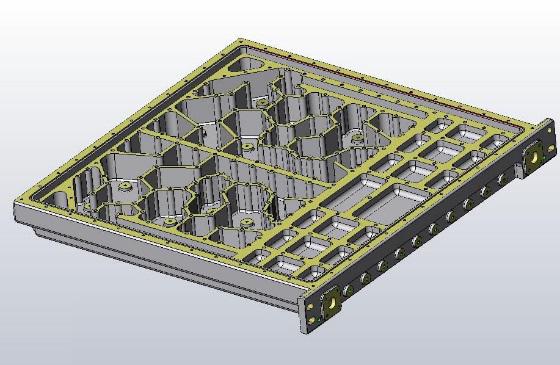
編程例子:退刀可比進刀快 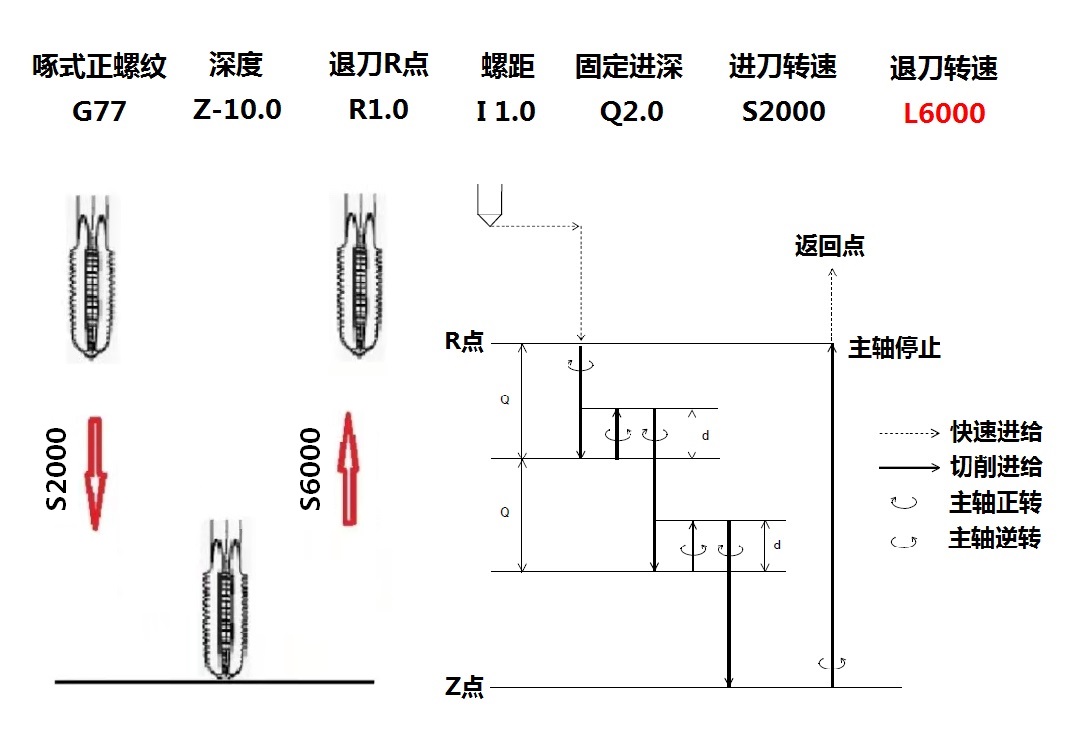 案例2: 像以下帶幾十個M3孔的5G工件,螺紋孔往往是最後一序。絲錐是最易折損的刀具,萬一絲錐斷在最後一孔,會導致整件報廢!
「寶力機械集團」實力雄厚, 代理各類型高精密機牀。自家品牌「精智銳」有九軸自動拋光中心、自動磨光中心、數控車牀、機器人一體式智能料庫、Mini智能料庫、H系列桁架機械手、桁架自動化單元、自動化機械設備、寶力制造執行軟件系統(PTMES)等。歡迎客戶隨時隨地聯絡集團各區域的銷售支持負責人如下:
東莞:邢勤先生,手機:136 5005 6030
廣州:楊建業先生,手機:183 1222 8815
深圳:伍志輝先生,手機:135 3789 4101
華東區域:李燿禮先生,手機:186 2169 9295
華北區域:杭向宇先生,手機:186 1267 2516
西南區域:劉峰先生,手機:186 2308 0696
 返回科技天地