 方案中心
 全國服務熱線 400-889-8282

科技天地
車牀常見故障與應對辦法
數控車牀是通過控制程序,控制機牀的縱向及橫向進給裝置及換刀裝置,自動完成零件的加工。因而在出現故障時需要從機牀的機械結構和電氣控制等方面綜合分析才能找出應對辦法,以下是數控車牀常見故障與應對方法:
1.程序運行後伺服電機抖動不轉。
這一般是伺服電機或其控制系統斷相造成的。有可能是伺服電機本身故障也可能是其驅動電路故障。首先檢查伺服電機的連接插頭是否接觸良好,若接觸良好,可將沒有故障的電機調換過來,以便驗證電機是否良好。若調換電機後仍不能正常工作,則說明其控制部分不正常,可重點檢查驅動板及電機動力線和信號反饋連接線等。
2.程序運行中工作台突然停止。
這現象一般是由機械故障引起的,但也可能是控制系統發生故障造成的。這時可先將工作台退回原點,重新啓動加工程序,若工作台總是運行到某一位置時停止,應該是傳動系統的某一部位損壞、變形或被異物卡住等。首先斷電,然後檢查絲母與絲槓間隙或溜板鑲條是否太緊、滾珠絲槓的滾珠導槽內有無異物、絲槓有無彎曲變形、伺服電機減速器內柔性齒輪是否松動或異物卡住等。若手動盤車沒有異常,則是控制系統故障,應按照故障1進行檢查。
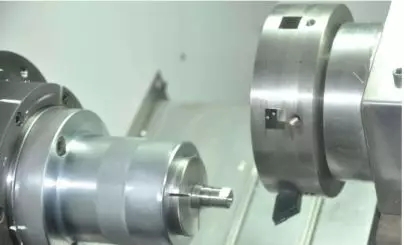
高速運轉的金屬切削車牀主軸▲
3.高速時伺服電機丟步。
可能是驅動電源電壓降低,使伺服電機輸出轉矩減小。應重點檢查驅動電源部分,當伺服驅動器損壞後,高壓電源無法接通,高速時伺服電機輸出轉矩減少而丟步。也可能某處機械故障,所以還應檢查絲槓、絲母、溜板、伺服電機減速器等處。當有部件彎曲、變形、或有異物時會使運行阻力增大,低速運行時現象不明顯,但高速時則不能完全克服運行阻力。
4.程序運行結束刀具不回零點。
一般是控制系統故障。刀具在進給或在加工時,伺服電機運轉速度較低,而程序回零點時,則要求快速退回。伺服電機高速運行,採用高壓驅動,以使輸出轉矩增大。控制高壓驅動損壞後,高速回零點時高壓電源打不開,伺服電機輸出轉矩不夠,致使刀具不回到零點。更換或維修驅動,當然也不排除回零開關損壞或斷線等原因。
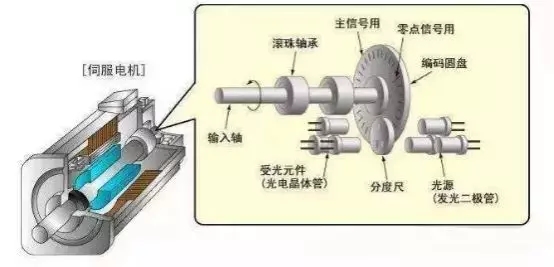
工業級伺服電機結構圖解▲
5.加工後的工件尺寸誤差很大。
一種可能是絲槓或絲母與車牀連接松動。空走時沒有吃刀阻力,溜板運行正常,加工時由於切削阻力增大,絲槓或絲母與車牀連接處松動,造成加工工件尺寸漂移。緊固連接部分,故障即可消除。另一種可能是電動刀架造成。如果換刀後刀架不能自動鎖緊,切削時刀具偏離加工點,也會造成上述現象。這時應檢查刀架鎖緊裝置及刀架控制箱,當然也不排除編碼器或者加工工藝問題。
6.工件局部尺寸誤差大。
主要是絲母與絲槓間間隙過大所致。由於絲母與絲槓長期在某一段運行,使該段的間隙增大。程序開始時,測定的絲槓間隙被補償到程序里,但在磨損段無法補償,以致工件局部尺寸超差。解決的辦法是修理或更換絲槓,當然也不排除加工工藝、刀具、溫度等因素。
7.加工程序經常丟失。
若控制系統斷電後加工程序丟失,而機牀上電後重新輸入加工程序,機牀可以正常加工,則可能是備用電池電壓降低或斷開,造成數據存儲器中的加工程序在機牀斷電後無法保持而丟失。更換備用電池即可。若加工程序在加工過程中經常部分或全部丟失,則極有可能是機牀數據存儲器故障,這時可更換機牀數據存儲器。
寶力機械專業服務工程師團隊隨時待命、為您服務▲
寶力機械擁有內地最專業的技術服務工程團隊,隨時隨地可為有需要的客戶提供寶力機械代理的等各類型精密數控機牀提供:整機安裝、機牀應用及培訓、糾正性維修服務、預防性維修服務、維修保養講座、原廠技術支援及專業培訓,歡迎來電咨詢技術服務及支持,服務熱線400-889-8282。了解機牀保養、維護、使用專業知識請關註寶力機械官方微信公眾號…
 返回科技天地