 Solution Centre
 Service Hotline 400-889-8282

Technology Garden
『兄弟』,你攻丝有多厉害!
大家在用CNC做钻攻时,有没遇上以下的困扰?
|
|
|
|
|
|
究竟「兄弟」攻丝有多厉害!
| 「兄弟」作为钻攻中心的鼻祖,积累30多年的经验,设备性能一直站在世界前列。 要发展就不能被卡膊子,「兄弟」一直坚持自主研发控制系统,目前最新的SPEEDO系列中,系统是C00及D00,伺服系统(功放及电机) 则采用山洋电器。 |
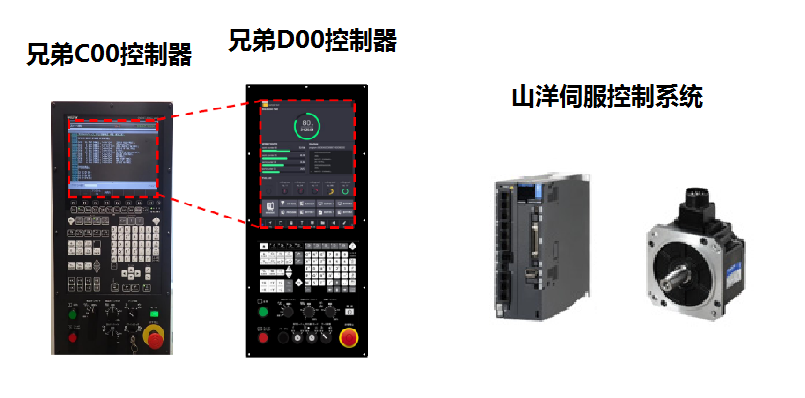 IPM马达+高效伺服系统 è 效率优势★超高速攻丝加工
- 主轴高加减速
- 世界一流攻丝转速8000rpm
- 主轴正反转无停顿
- Z轴极限加速度2G
- Z快进56mm/min
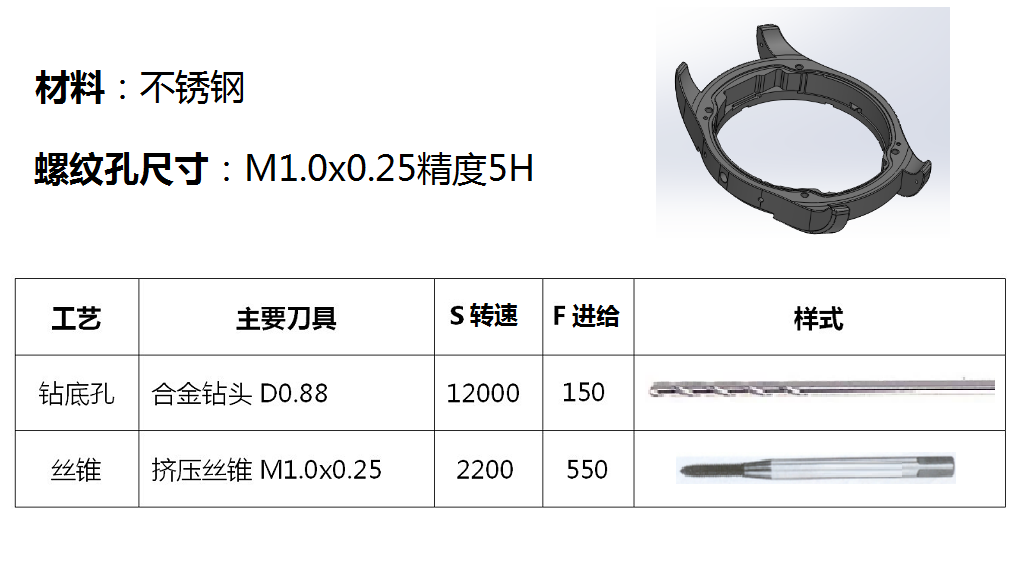
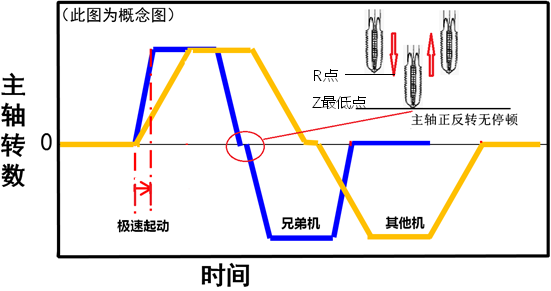 「兄弟」攻丝采用同步攻丝方式,不须购买昂贵的浮动刀柄。主轴跟Z轴完全同步,保证一转一螺距。最细能做到M0.8 螺纹孔,最大能做M39x4。其攻丝效率及精度,早已得到钟表行业及汽配等行业认可。 案例1:高级表壳底孔
 专用指令集
独有攻丝专用指令集G77/G78/G277/G278,大大提高编程及生产效率。一句指令可以包含以下多种功能:
|
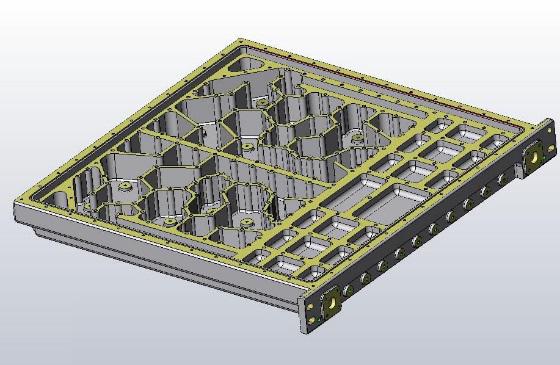
编程例子:退刀可比进刀快 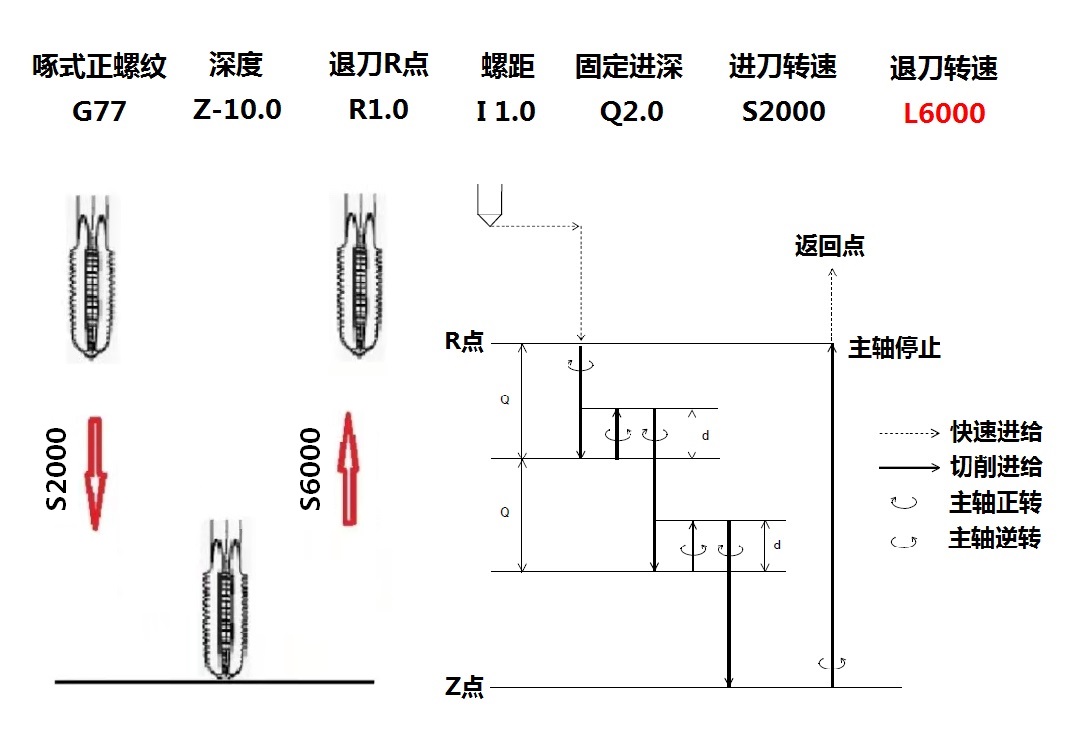 案例2: 像以下带几十个M3孔的5G工件,螺纹孔往往是最后一序。丝锥是最易折损的刀具,万一丝锥断在最后一孔,会导致整件报废!
「宝力机械集团」实力雄厚, 代理各类型高精密机床。自家品牌「精智锐」有九轴自动抛光中心、自动磨光中心、数控车床、机器人一体式智能料库、Mini智能料库、H系列桁架机械手、桁架自动化单元、自动化机械设备、宝力制造执行软件系统(PTMES)等。欢迎客户随时随地联络集团各区域的销售支持负责人如下:
东莞:邢勤先生,手机:136 5005 6030
广州:杨建业先生,手机:183 1222 8815
深圳:伍志辉先生,手机:135 3789 4101
华东区域:李耀礼先生,手机:186 2169 9295
华北区域:杭向宇先生,手机:186 1267 2516
西南区域:刘峰先生,手机:186 2308 0696
 Back to Technology Garden Index