 Solution Centre
 Service Hotline 400-889-8282

Technology Garden
【专业知识讲堂】电火花加工工艺知识
三菱电机高精密SP电源的应用
脉冲电源的一极接工具电极,另一极接工件电极,两极均浸入具有一定绝缘度的液体介质(常用煤油或矿物油或去离子水)中。工具电极由自动进给调节装置控制,以保证工具与工件在正常加工时维持一很小的放电间隙(0.01~0.05mm)。当脉冲电压加到两极之间,便将当时条件下极间最近点的液体介质击穿,形成放电通道。由于通道的截面积很小,放电时间极短,致使能量高度集中(10~107W/mm),放电区域产生的瞬时高温足以使材料熔化甚至蒸发,以致形成一个小凹坑。一次脉冲放电结束之后,经过很短的间隔时间,第二个脉冲又在另一极间最近点击穿放电。如此周而复始高频率地循环下去,工具电极不断地向工件进给,它的形状最终就复制在工件上,形成所需要的加工表面。与此同时,总能量的一小部分也释放到工具电极上,从而造成工具损耗。
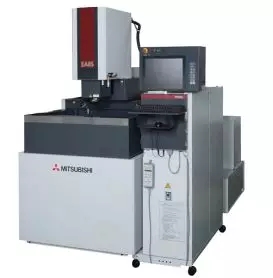
日本三菱电机数控电火花成型加工机-EA8S▲
该设备采用铜钨电极,加工精度可达±0.010mm,面精度Rz1.8μm/Ra0.11μm电极、工件测量功能(以工件测量画面定位、以电极测量画面的偏心测量)、先进的编程技术运用(表格化程序、加工形状自适应功能、丰富的摇动方式)采用FPS加工电源,支持四种独自放电回路,适用多种加工样式、标配硬合金加工回路,同时该加工电源具有节省20%机器运作成本的作用,采用加工稳定化跳动控制技术、加工条件适应控制(起始放电条件控制,GF2石墨放电控制)。
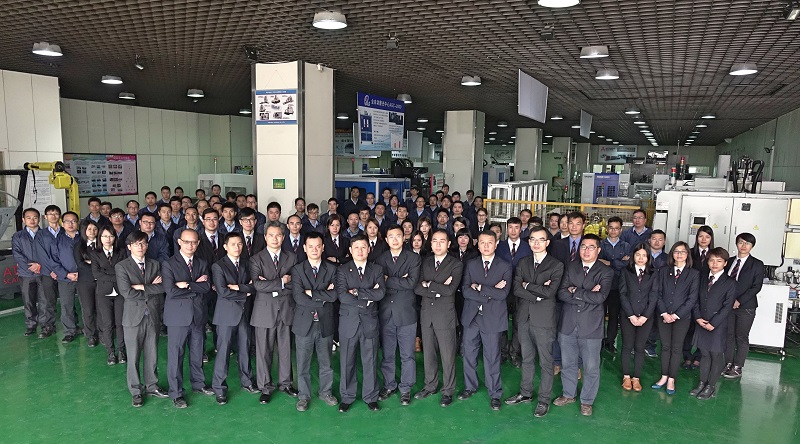
宝力机械专业服务工程师团队随时待命、为您服务▲
宝力机械拥有最专业的技术服务工程团队,随时随地可为有需要的客户提供宝力机械代理的日本三菱电机EA8S、EA12S、EA8A等型号整机销售、安装、机床应用及培训、纠正性维修服务、预防性维修服务、维修保养讲座、原厂技术支援及专业培训,欢迎来电咨询技术服务及支持,服务热线400-889-8282。了解机床保养、维护、使用专业知识请关注宝力机械官方微信公众号…
 Back to Technology Garden Index