 Solution Centre
 Service Hotline 400-889-8282

Technology Garden
车床常见故障与应对办法
数控车床是通过控制程序,控制机床的纵向及横向进给装置及换刀装置,自动完成零件的加工。因而在出现故障时需要从机床的机械结构和电气控制等方面综合分析才能找出应对办法,以下是数控车床常见故障与应对方法:
1.程序运行后伺服电机抖动不转。
这一般是伺服电机或其控制系统断相造成的。有可能是伺服电机本身故障也可能是其驱动电路故障。首先检查伺服电机的连接插头是否接触良好,若接触良好,可将没有故障的电机调换过来,以便验证电机是否良好。若调换电机后仍不能正常工作,则说明其控制部分不正常,可重点检查驱动板及电机动力线和信号反馈连接线等。
2.程序运行中工作台突然停止。
这现象一般是由机械故障引起的,但也可能是控制系统发生故障造成的。这时可先将工作台退回原点,重新启动加工程序,若工作台总是运行到某一位置时停止,应该是传动系统的某一部位损坏、变形或被异物卡住等。首先断电,然后检查丝母与丝杠间隙或溜板镶条是否太紧、滚珠丝杠的滚珠导槽内有无异物、丝杠有无弯曲变形、伺服电机减速器内柔性齿轮是否松动或异物卡住等。若手动盘车没有异常,则是控制系统故障,应按照故障1进行检查。
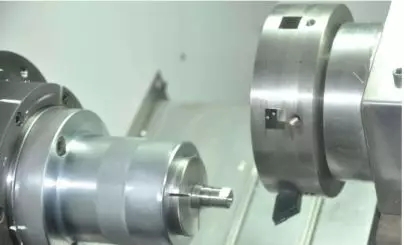
高速运转的金属切削车床主轴▲
3.高速时伺服电机丢步。
可能是驱动电源电压降低,使伺服电机输出转矩减小。应重点检查驱动电源部分,当伺服驱动器损坏后,高压电源无法接通,高速时伺服电机输出转矩减少而丢步。也可能某处机械故障,所以还应检查丝杠、丝母、溜板、伺服电机减速器等处。当有部件弯曲、变形、或有异物时会使运行阻力增大,低速运行时现象不明显,但高速时则不能完全克服运行阻力。
4.程序运行结束刀具不回零点。
一般是控制系统故障。刀具在进给或在加工时,伺服电机运转速度较低,而程序回零点时,则要求快速退回。伺服电机高速运行,采用高压驱动,以使输出转矩增大。控制高压驱动损坏后,高速回零点时高压电源打不开,伺服电机输出转矩不够,致使刀具不回到零点。更换或维修驱动,当然也不排除回零开关损坏或断线等原因。
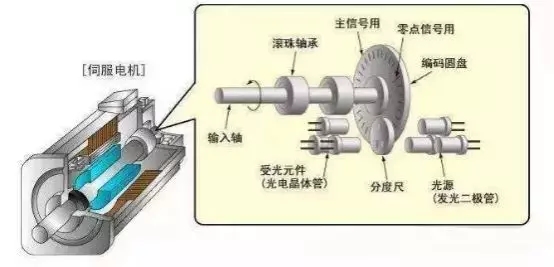
工业级伺服电机结构图解▲
5.加工后的工件尺寸误差很大。
一种可能是丝杠或丝母与车床连接松动。空走时没有吃刀阻力,溜板运行正常,加工时由于切削阻力增大,丝杠或丝母与车床连接处松动,造成加工工件尺寸漂移。紧固连接部分,故障即可消除。另一种可能是电动刀架造成。如果换刀后刀架不能自动锁紧,切削时刀具偏离加工点,也会造成上述现象。这时应检查刀架锁紧装置及刀架控制箱,当然也不排除编码器或者加工工艺问题。
6.工件局部尺寸误差大。
主要是丝母与丝杠间间隙过大所致。由于丝母与丝杠长期在某一段运行,使该段的间隙增大。程序开始时,测定的丝杠间隙被补偿到程序里,但在磨损段无法补偿,以致工件局部尺寸超差。解决的办法是修理或更换丝杠,当然也不排除加工工艺、刀具、温度等因素。
7.加工程序经常丢失。
若控制系统断电后加工程序丢失,而机床上电后重新输入加工程序,机床可以正常加工,则可能是备用电池电压降低或断开,造成数据存储器中的加工程序在机床断电后无法保持而丢失。更换备用电池即可。若加工程序在加工过程中经常部分或全部丢失,则极有可能是机床数据存储器故障,这时可更换机床数据存储器。
宝力机械专业服务工程师团队随时待命、为您服务▲
宝力机械拥有内地最专业的技术服务工程团队,随时随地可为有需要的客户提供宝力机械代理的等各类型精密数控机床提供:整机安装、机床应用及培训、纠正性维修服务、预防性维修服务、维修保养讲座、原厂技术支援及专业培训,欢迎来电咨询技术服务及支持,服务热线400-889-8282。了解机床保养、维护、使用专业知识请关注宝力机械官方微信公众号…
 Back to Technology Garden Index